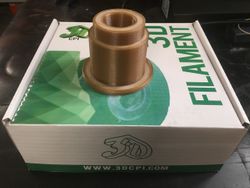
Los polímeros PEEK de poliéter éter cetona (PEEK) se obtienen por polimerización de crecimiento gradual. PEEK es un termoplástico semicristalino con excelentes propiedades de resistencia mecánica y química que se conservan a altas temperaturas. PEEK es considerado como uno de los termoplásticos de ingeniería de más alto rendimiento en el mundo.
PEEK se utiliza para fabricar artículos utilizados en aplicaciones exigentes en las industrias aeroespacial, automotriz, de petróleo y gas y médica. El filamento de PEEK tiene propiedades únicas porque no entra en contacto con el agua durante el proceso de producción y se empaqueta directamente en un embalaje al vacío. Estas propiedades hacen que el filamento PEEK sea especialmente adecuado para el uso en impresoras FDM y FFF 3D. El material tiene una excelente adhesión entre las capas, lo que se traduce en una gran mejora de la resistencia al impacto, la resistencia, la durabilidad y el proceso de impresión.
Condiciones de impresión recomendadas:
-Temperatura del extrusor: 375 – 410 ° C (inferior a los filamentos de PEEK competitivos)
-Temperatura de la cama: 130 – 160 ° C
-Temperatura de la carcasa (si su impresora está equipada):70 – 150 ° C
-Velocidad de impresión: 10-50 mm / s para una altura de capa de 0,2 mm, rápido como lo indican los resultados Recocido (post cristalización)
-Piezas de PEEK impresas en 3D: Las piezas impresas con PEEK deben recocerse después de la impresión para aumentar la cristalinidad de la resina. El recocido maximizará las propiedades de resistencia mecánica,
térmica y química.
Puede seguir estas instrucciones de recocido para sus piezas PEEK:
-Paso 1: Coloque las piezas impresas en un horno fresco a temperatura ambiente.
-Paso 2: Establezca la temperatura a 120 ° C y deje que se estabilice durante 1 hora.
-Paso 3: Después de 1 hora, aumente la temperatura del horno a 150 ° C y deje que se estabilice de 1 a 3 horas adicionales (más para las piezas más gruesas / grandes).
-Paso 4: Después de calentar a 150 ° C en el Paso 3, reduzca el calor a 100 ° C y deje que se estabilice durante 30 minutos.
-Paso 5: Después de 30 minutos, apague el horno y deje que las partes impresas vuelvan a la temperatura ambiente dentro del horno cuando se enfríe.
| Temperatura de la 1ª capa | - |
|---|
| Densidad | - |
|---|
| Punto de Fusión | - |
|---|
| Peso embalaje (con caja) | 1.45 kg aprox. |
|---|
| Alargamiento | - |
|---|
| Temperatura de Distorsión | - |
|---|
| Índice de Fusión | - |
|---|
| Temperatura de descomposición | - |
|---|
| Temperatura cama caliente | - |
|---|
| Temperatura recomendada de impresión | - |
|---|
| Velocidad | - |
|---|
| Dimensiones Embalaje (con caja) | 235 x 215 x 80 mm |
|---|
| Tolerancia | - |
|---|